


 Fr

Une ligne d'étiquettes sensibles à la pression fonctionnant à 150 mètres par minute donne au support antiadhésif moins d'une demi-seconde pour se séparer proprement, maintenir son pied à coulisse sous une pression de découpe rotative et se décoller comme une matrice sans déchirer la face de l'étiquette. Les doublures Kraft standard échouent assez souvent à ce test pour que les transformateurs desservant les comptes d'étiquettes automobiles, pharmaceutiques et industrielles transfèrent discrètement leur travail à volume élevé vers la glassine. Les raisons sont mesurables : stabilité de la force de décollage, comportement dimensionnel sous chaleur et humidité et taux de rebut pour 100 000 étiquettes. C'est pourquoi les fabricants d'étiquettes en grand volume préfèrent papier antiadhésif glassine sur doublures en papier kraft standard dans les lignes de transformation sous pression et automatisées.
Qu'est-ce qui différencie le papier antiadhésif glassine d'un support Kraft standard au niveau des fibres ?
Le papier antiadhésif glassine est une feuille de pâte supercalandrée dont la matrice fibreuse est comprimée à une densité proche du film ; un revêtement Kraft standard conserve une structure fibreuse ouverte et poreuse avec une rugosité de surface visible. Cette différence structurelle est à l’origine de chaque écart de performance entre les deux matériaux.
Les doublures kraft sont fabriquées sur des machines à papier conventionnelles et sont généralement uniquement émaillées à la machine. La surface contient des faisceaux de fibres, des micro-vallées et des trous d'épingle qu'un revêtement de silicone révèle immédiatement : l'émulsion s'accumule dans les vallées et s'accumule au niveau des crêtes des fibres, laissant un revêtement dont l'épaisseur varie de plusieurs microns à travers la bande. La glassine passe à travers une supercalandre où des rouleaux d'acier chauffés et refroidis alternent écrasent la feuille jusqu'à une densité d'environ 1,2 à 1,3 g/cm3. Les pores de la surface se ferment, le réseau de fibres s'effondre et un produit siliconé tel que le papier antiadhésif Gracin d'Anhui Hengbo New Material Co., Ltd. reçoit une couche de silicone complète et uniforme avec un poids de couche inférieur.
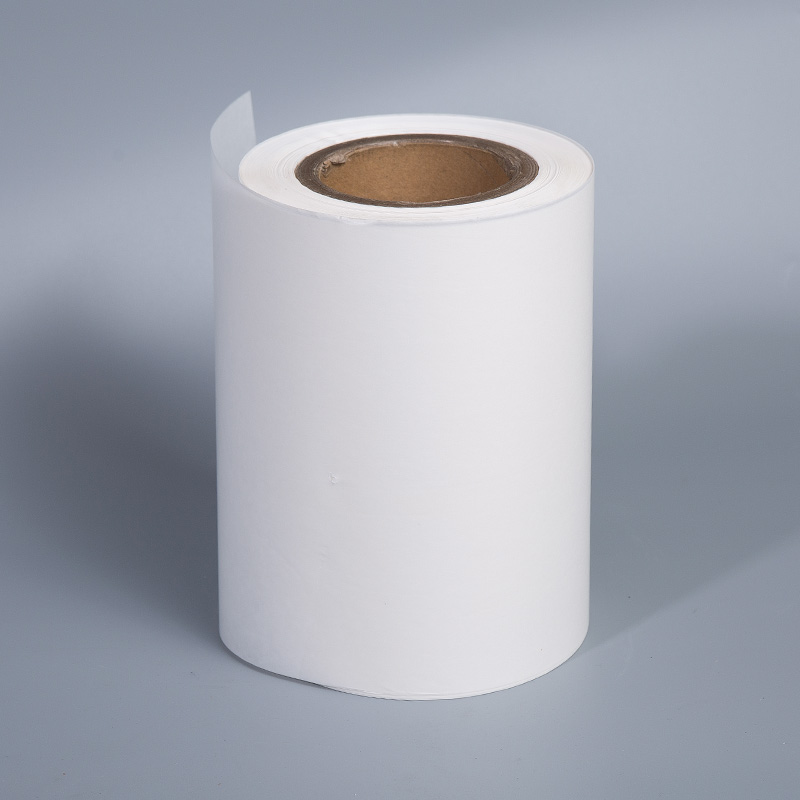 Papier antiadhésif glassine d'Anhui Hengbo avec revêtement en silicone Un support en glassine supercalandré avec une structure de fibres denses et une couverture de silicone uniforme, adapté aux applications de support d'étiquettes et de rubans où des performances de démoulage et de découpe constantes sont requises. Voir le produit →
Définition
Le supercalandrage est un processus de finition dans lequel le papier passe à travers des rouleaux de métal et de fibres chauffés alternativement sous haute pression, augmentant simultanément la densité, la douceur de la surface et la brillance.
| Attribut | Doublure Kraft standard | Papier antiadhésif glassine |
| Profil de surface | Matrice fibreuse ouverte avec micro-vallées | Bande supercalandrée dense avec une douceur proche du film |
| Teneur en humidité d'équilibre | 6-9% | 4-6% |
| Coefficient de variation de la force de relâchement | 10-15% | Environ 5% |
| Variation d'épaisseur | /-4-5% | /-2% |
| Coût relatif par rouleau | Référence | 15-25% |
L’avantage pratique est que la glassine donne au silicone un ancrage uniforme, ce qui rend la chimie de libération prévisible. Cette prévisibilité est la base de tout ce qu’un transformateur à grand volume achète réellement.
Pourquoi le papier antiadhésif glassine bat Kraft en termes de cohérence de la force de démoulage
La cohérence de la force de libération est la principale raison mesurée pour laquelle les transformateurs passent du Kraft à la glassine, et ils changent parce que la force de libération est une spécification et non une préférence.
Sur un revêtement microscopiquement rugueux, l'épaisseur du silicone durci varie et la force de pelage pour une bande d'un pouce peut varier de 12 g à 28 g à l'intérieur d'un seul rouleau. Sur une presse rotative traitant 800 000 étiquettes par équipe, cette oscillation provoque des étiquettes sautées, des bords de matrice courbés et des défauts de transfert d'adhésif intermittents. Glassine maintient le coefficient de variation de la force de libération à environ 5 pour cent sur un rouleau fini ; Le Kraft standard se situe généralement entre 10 et 15 pour cent.
La courbe de libération stable apparaît de trois manières mesurables lors de la conversion :
- Les étiquettes laminées et matricielles se séparent sans transfert d'adhésif dans la pochette intérieure.
- Les feuilles pliées en accordéon s'empilent à plat sans s'enrouler sur les bords de l'étiquette.
- Les lames de distribution automatique peuvent être réglées une fois et laissées seules pendant un quart de travail complet.
La stabilité affecte directement le laminage, le pliage en accordéon et la distribution automatique. Comme décrit dans le guide de maintenir une force de libération constante tout au long d'un rouleau , les transformateurs qui effectuent des tests de pelage hebdomadaires constatent que la glassine passe toujours la même bande d'acceptation après trois semaines de vieillissement en entrepôt. Le papier kraft dérive vers le haut car le silicone migre dans la feuille poreuse au fil du temps. La spécification dominante pour les étiquettes sensibles à la pression est une force de décollement de 10 à 25 g par 25 mm à un décollement de 180 degrés ; glassine détient ce groupe dès le premier jour, tandis que Kraft y entre puis s'en va.
Découpe et décapage matriciel : où la compressibilité du Kraft coûte plus cher que la glassine
Glassine maintient son pied à coulisse sous la pression de l'enclume de découpe, de sorte que la profondeur de découpe reste constante sur toute la bande ; Le papier kraft se comprime de manière inégale et l'opérateur est obligé de compromettre l'espace de coupe.
La découpe rotative fonctionne à 100 à 200 coupes par minute et suppose une épaisseur de revêtement fixe. L'épaisseur de la glassine varie d'environ /-2 pour cent et présente un plan de coupe cohérent. Les doublures kraft varient de /-4 à 5 pour cent, avec des bords plus épais, de sorte que le réglage qui coupe proprement au point épais surcoupe au point mince et commence à casser le matériau de face.
Chaque tranche de 0,01 mm de variation de l’épaisseur du revêtement décale le plan de coupe mi-milieu. Sur Kraft, cette variation arrive comme une vague ; sur glassine, cela arrive sous forme de ligne droite.
Le dépouillement de la matrice est le deuxième point de défaillance. Après la découpe, la matrice de déchets est tirée vers le haut et éloignée des étiquettes ; si le support se déchire, la bande se déplace latéralement et la presse s'arrête. La résistance à la traction transversale et la liaison interne de la Glassine permettent à la matrice de se fracturer proprement au bord de l'étiquette. Le kraft, avec une force de liaison interne plus faible, se déchire sans avertissement au milieu du rouleau. Chaque arrêt signifie une toile perdue, un délai de réenregistrement et un lot qui n'est plus traçable.
Stabilité de l'humidité et de l'épaisseur : papier anti-adhésif glassine par rapport au papier kraft sous contrainte en salle d'impression
La glassine s'équilibre à une teneur en humidité inférieure à celle du papier kraft, ce qui la rend dimensionnellement stable dans une salle de presse où l'humidité relative oscille entre 40 et 70 pour cent au cours d'un seul quart de travail.
Le papier est hygroscopique et le Kraft est plus absorbant en raison de son volume. Un support Kraft non couché peut changer de largeur de 0,2 à 0,4 pour cent sur une bande de 1 200 mm en quelques heures. Cela représente un mouvement latéral de plusieurs millimètres, qui enregistre mal les couleurs imprimées et déplace les positions de découpe. La structure dense de la glassine ralentit l'échange d'humidité et limite le changement de largeur à environ 0,1 pour cent dans des conditions identiques.
Changement de largeur maximale pour la glassine par rapport au Kraft sur une bande de 1 200 mm lorsque l'humidité relative de la salle des presses oscille de 30 points au cours d'un quart de travail.
L'effet se compose sur des presses équipées de lampes UV et de rouleaux sécheurs chauffants. Le revêtement sèche pendant le passage, puis réabsorbe l'humidité à mesure que le rouleau rembobiné refroidit, ce qui crée des changements de tension internes et un télescopage des bords. Avec une teneur en humidité d'équilibre de 4 à 6 pour cent, la glassine absorbe simplement moins de molécules d'eau qu'un revêtement Kraft (6 à 9 pour cent), de sorte que le rouleau fini conserve son profil de tension plus longtemps.
Coût par rouleau versus coût par défaut : comment le papier anti-adhésif glassine surpasse le papier kraft en termes de rendement
La glassine coûte 15 à 25 % de plus par rouleau, mais le chiffre qui compte est le coût par étiquette utilisable ; c’est le rendement, et non le prix réel, qui détermine la décision d’achat.
Faites le calcul sur un travail d'un million d'étiquettes. Un rouleau de papier kraft de 1 200 mm de large et de 10 000 mètres coûte environ 18 % de moins que la même longueur de papier glassine. Si Kraft génère 1,8 pour cent de rebuts à cause des pics de libération, des variations de profondeur de découpe et des déchirures de la matrice, tandis que le tirage de glassine génère 0,6 pour cent, l'écart de rendement à lui seul annule l'avantage de prix. Ajoutez un arrêt de production provoqué par une déchirure de la matrice au milieu du rouleau, et la glassine remporte deux fois le calcul des coûts.
Des scores de performances relatifs de 0 à 10 dans des conditions de fonctionnement typiques des lignes de conversion d'étiquettes à grand volume.
Les convertisseurs qui standardisent sur la glassine simplifient également l'acceptation des lots. Anhui Hengbo New Material Co., Ltd., le fabricant derrière les lignes de papier antiadhésif Gracin et Copperplate, fournit des données documentées sur la force de démoulage, l'épaisseur et l'humidité qui peuvent être vérifiées par rapport aux critères de qualité des rouleaux de papier à usage industriel utilisé dans les usines d’étiquettes. Un fournisseur de papier kraft ne peut souvent pas offrir ce niveau de traçabilité car le produit est défini de manière moins précise d'un rouleau maître à l'autre.
 Papier antiadhésif en cuivre pour applications d'impression et spécialisées Un support antiadhésif lisse à base de cuivre qui fait le pont entre le Kraft et la glassine, offrant une qualité de surface améliorée pour l'impression d'étiquettes par transfert thermique et flexographique, avec des options de revêtement simple ou double face. Voir le produit →
Pour les travaux orientés vers l'impression qui nécessitent un support en papier avec une surface plus lisse, le papier antiadhésif en cuivre est la mise à niveau spécifiée entre le Kraft et la glassine dans les applications de transfert thermique et d'étiquettes flexographiques.
 Film antiadhésif PET pour les besoins d'étiquetage transparent et à haute température Un film antiadhésif en polyester avec un revêtement en silicone stable et une excellente stabilité dimensionnelle, idéal pour les applications nécessitant une transparence ou une résistance à la chaleur supérieure à 150°C, disponible en plusieurs épaisseurs et finitions de surface. Voir le produit →
Lorsque l'étiquette nécessite de la transparence ou doit résister à une chaleur supérieure à 150 degrés Celsius, le support de choix passe du papier au film PET, qui est mesuré en microns et offre une stabilité dimensionnelle encore plus stricte que la glassine.
L’écart de rendement efface à lui seul la prime à l’achat : une réduction de 1,2 pour cent des rebuts sur un tirage d’un million d’étiquettes rembourse deux fois la mise à niveau du support.
FAQ : papier antiadhésif glassine et doublures Kraft dans la production d'étiquettes
Un revêtement Kraft standard peut-il être recouvert de davantage de silicone pour correspondre à la consistance de la glassine ?
Non. Un silicone plus épais augmente le coût et modifie la courbe de libération, mais il ne peut pas compenser la micro-rugosité de la surface de la fibre Kraft. La topographie inégale provoque toujours un démouillage localisé et une variation de la force de démoulage. La glassine atteint la cohérence grâce à la densité du substrat et non à l'épaisseur du revêtement.
Le support Kraft est-il acceptable pour tout travail d’étiquetage à volume élevé ?
Oui, lorsque l'adhésif est tolérant, la vitesse de conversion est modérée et l'étiquette finie ne nécessite pas de repérage serré ni de bande de décollement définie. Cette catégorie comprend de simples étiquettes d’expédition, des étiquettes de vente au détail à faible coût et des autocollants industriels non réglementés.
Quand un transformateur doit-il passer du Kraft à la glassine ?
Changez lorsque des rebuts dus à des déchirures de la matrice, à des erreurs de profondeur de découpe ou à une dérive de libération dépassent 1 %, ou lorsqu'un client rejette une tolérance de libération que Kraft ne peut pas respecter. Exécutez un essai côte à côte sur la même presse avec le même adhésif ; les données clôturent généralement le débat en deux tours.
Le papier antiadhésif glassine augmente-t-il toujours le coût total de production ?
Cela augmente le coût du revêtement, pas le coût de production. Les rebuts, les temps d'arrêt et le travail d'inspection diminuent suffisamment sur les lignes à volume élevé pour que la prime d'achat de 15 à 25 pour cent soit remboursée par le rendement dans presque toutes les salles de presse auditées.


